-

+86-13404286222
-


Zeptejte se hned
+86-13404286222
Zeptejte se hned
Odpovědí není univerzální cesta. U vysoce namáhaných zařízení poskytují kované díly nejlepší poměr pevnosti k ceně pro vysokocyklovou únavu a součásti zatížené nárazem; lité díly vyhrávají, když je geometrie složitá nebo když lze náklady na nástroje amortizovat v dostatečném objemu; svařované výrobky se stávají jedinou ekonomickou možností pro nadrozměrné sestavy a maloobjemové díly pro údržbu. Kritériem výběru není samotný materiál, ale kombinace geometrie, spektra zatížení a velikosti dávky.
Poměr pevnosti k nákladům v tomto kontextu znamená funkční mechanický výkon dosažený na jednotku celkových výrobních nákladů, včetně materiálu, nástrojů, obrábění, kontroly a dopravy.
Srovnání na úrovni dílny začíná třemi čísly: odolnost proti únavě, náklady na součást a svoboda návrhu. Žádná jediná cesta nevyhraje všechny tři. Kování vede k únavové pevnosti, ale nese vyšší náklady na nástroje a obrábění. Odlévání nabízí nejširší geometrickou volnost a nejnižší kusovou cenu při objemu, přesto je jeho únavová odolnost obvykle nižší. Svařování je umístěno mezi tím, je schopné vyrábět díly příliš velké pro jedno kování nebo odlévání, ale zavádí svarovou zónu, která může omezit životnost.
| Atribut | Kované | Obsazení | Svařovaná výroba |
| Relativní únavová pevnost | Vysoká | Základní linie | Střední |
| Relativní cena části | Vysokáest | Nejnižší | Střední |
| Nejúspornější várka | 10-100 kusů | 500 kusů | 1-10 kusů |
| Materiálová výtěžnost | 60–75 % | 85–90 % | 80–85 % |
Tabulka je výchozím bodem. Skutečné rozhodnutí vždy zahrnuje spektrum zatížení a velikost šarže. 5tunové lité pouzdro lze vykovat, ale náklady na nástroje by byly absurdní, pokud by objem nebyl příliš vysoký. To je důvod, proč je poměr pevnosti k ceně hodnocen na součást, nikoli na materiál.
Pro těleso zabraňující výbuchu ropného pole, bezpečnostně kritická konstrukce s vysokotlakým kontejnmentem, je často specifikováno kované těleso, i když odlévané těleso by bylo levnější. Inherentní riziko defektů odlitků, konkrétně malých dutin, které se mohou zvětšit pod tlakem, činí z kování preferovanou cestu pro zařízení obsahující tlak.
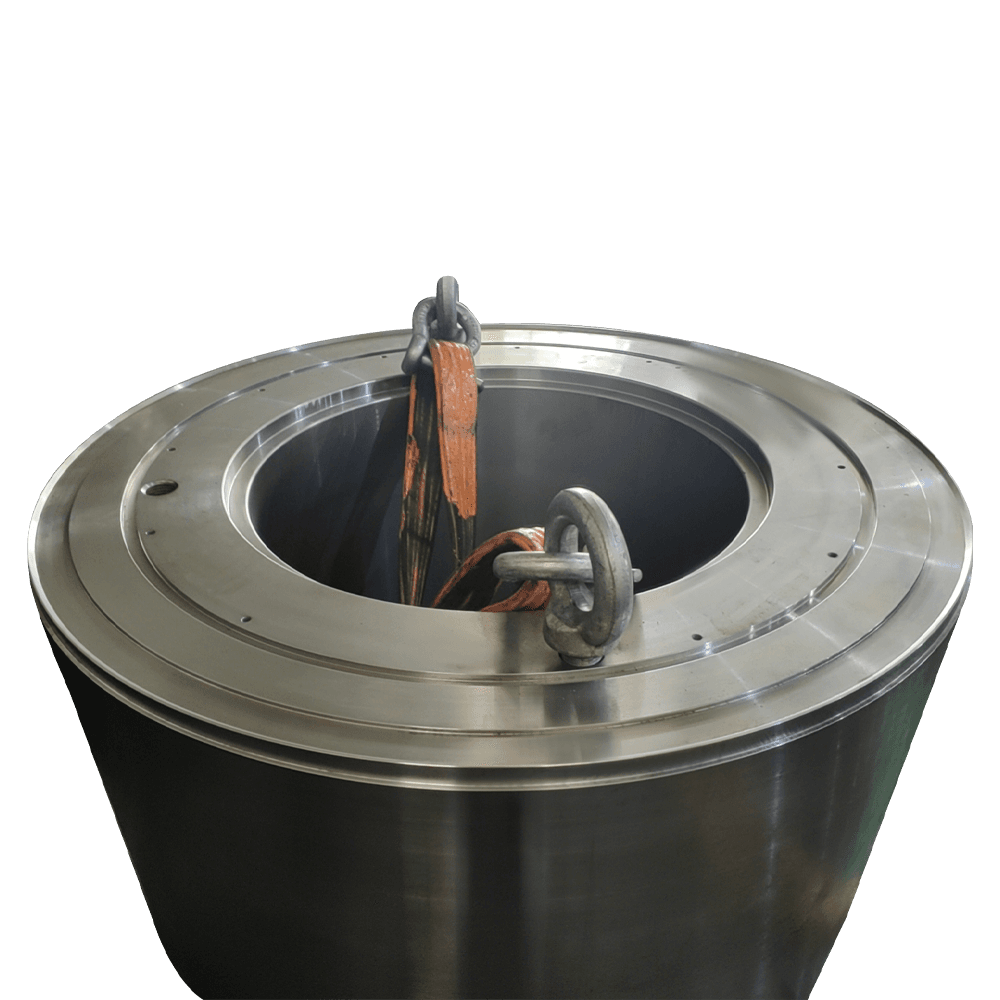
Kování je nejekonomičtější způsob, kdy díl musí vydržet opakovaná zatížení, rázová zatížení nebo vysoké namáhání v ohybu. Proces kování v uzavřené zápustce vyrovnává tok zrna s obrysem součásti a vytváří vyšší mez únavy než stejná slitina v lité formě.
U ozubených kol z oceli 40CrNiMo průmyslová zkušenost běžně ukazuje mez únavy 560-600 MPa v kovaném a vzduchem chlazeném stavu, ve srovnání s 430-470 MPa pro stejnou slitinu při lití a tepelném zpracování. Toto 25-30% zlepšení ospravedlňuje náklady na nástroje, když součást prochází miliony zatěžovacích cyklů.
Na materiální rodině záleží stejně jako na procesu. Duplexní nerezová ocel 2205 a slitiny niklu jako Inconel 718 jsou běžně kované pro jejich kombinaci pevnosti a odolnosti proti korozi v námořních a petrochemických aplikacích.
 Služby kování a odlévání složitých kovových dílů Volba mezi kováním a odléváním závisí na složitosti součásti a objemu. Kování nabízí pevnost a tok zrna, zatímco odlévání vytváří téměř čisté tvary s vnitřními dutinami, což snižuje náklady na obrábění a nástroje. Zobrazit produkt →
Pokud je geometrie součásti složitá, jsou vyžadovány vnitřní dutiny nebo objem výroby umožňuje amortizaci nástrojů, je odlévání tím nejlepším z hlediska nákladů. Schopnost vyrábět téměř čisté tvary je jediným největším nákladovým faktorem.
Například velká skříň válce kompresoru je téměř vždy odlita, protože žádný proces kování nemůže vytvořit vnitřní otvory a žebra bez rozsáhlého obrábění. Odlitek, který začíná s 85-90% využitím materiálu, snižuje objem předobrábění až o 40% ve srovnání s plným výkovkem.
Odlévané komponenty vyžadují disciplínu při nedestruktivním testování. Poréznost smršťování, plynové póry a segregace musí být kontrolovány konstrukcí vtoků a ověřeny kontrolou magnetickými částicemi nebo ultrazvukem. Pevnost odlitku je jen tak dobrá, jak dobrá je kvalita odlitku.
 Obsazeníing of Compressor Housings for Heavy-Duty Applications Velké skříně kompresorů vyžadují robustní odlitky, které vydrží vysoké zatížení. Pokročilé procesy zajišťují strukturální stabilitu a bezpečnost, díky čemuž jsou vhodné pro různá průmyslová odvětví. Zobrazit produkt →
Svařování se stává nejlepší cestou z hlediska nákladů, když je díl příliš velký nebo příliš složitý na to, aby mohl být vykován nebo odlit z jednoho kusu, nebo když je velikost dávky příliš malá na to, aby bylo možné použít nástroje. Pro jednorázovou opravu na 10tunovém mlecím válci svařování překonává všechny alternativy.
Svařované výrobky umožňují kombinovat různé materiály, jako je nízkolegovaná základní ocel s povlakem odolným proti opotřebení nebo litý náboj spojený s válcovanou deskou. Zóna svaru je však nejslabším článkem: správně kvalifikovaný tupý svar konstrukční oceli obvykle poskytuje 80–90 % pevnosti základního materiálu, takže s tím musí počítat návrh.
U vysoce namáhaných zařízení jsou svařované díly obvykle před konečným obráběním zbaveny pnutí. Toto je kritický výrobní krok ve společnosti Jiangyin Huanming Machinery Co., Ltd., kde se používá přesné soustružení, vyvrtávání a broušení k dosažení konečných tolerancí 8 mikronů po odstranění deformace způsobené svařováním.
 Vysoká-Speed Transmission Gears for Precision Power Transmission Tato ozubená kola jsou vyrobena z vysoce pevných slitin a přesně obrobena, aby se minimalizoval hluk a vibrace. Zajišťují efektivní přenos energie v letectví, automobilovém průmyslu a stavebních strojích. Zobrazit produkt →
Chcete-li se rychle a obhajitelně rozhodnout pro svou vlastní stranu, postupujte podle tohoto čtyřfázového rámce. To bylo použito při kontrolách získávání zdrojů v Jiangyin Huanming Machinery pro hutnické, ropné a plynárenské komponenty a komponenty pro větrnou energii.
U rychloběžného převodového soukolí s jmenovitým točivým momentem 20 000 Nm a ročním odběrem 40 kusů je zápustkové kování oprávněné. Pro lité tělo čerpadla se složitými vnitřními průchody a objednávkou 1000 kusů je odlévání jasným vítězem. Pro přírubu hlavního hřídele větrné elektrárny s průměrem větším než 2 metry a množstvím 5 je svařovaná výroba z válcovaného plechu jedinou rozumnou cestou.
Celý rozhodovací proces je zdokumentován v našem technickém článku na kování a odlévání dílů . Pro konkrétní výkres součásti je nejrychlejší cesta k kontaktujte jejich technický tým se zatěžovacím stavem a cílovým objemem.
Žádná cesta není nejlepší. Kované díly vítězí pro únavu při vysokém cyklu a rázové zatížení. Odlévané díly vítězí pro složitou geometrii a velký objem. Svařované díly vítězí pro nadrozměrné aplikace s malým objemem. Rozhodnutí je založeno na geometrii, spektru zatížení a velikosti šarže.
Pouze pokud dílu nedominuje únava. Odlévání může snížit náklady o 20-40% u složitého tvaru, ale mez únavy může klesnout o 25-30%. U rotujících dílů kritických z hlediska bezpečnosti vyžaduje výměna trasy úplnou rekvalifikaci.
Vysoce kvalitní svar u nízkolegované oceli obecně dosahuje 80-90 % pevnosti obecného kovu. Kování ve stejné oceli je izotropní a pevnější ve směru toku zrna. Svařování je vhodné pro statické a nízkofrekvenční zatížení, ale vyžaduje analýzu únavy pro cyklické zatížení.
Jediným nejdůležitějším faktorem je velikost šarže, protože náklady na nástroje musí být amortizovány. Kovací zápustka může stát desetkrát více než model odlévání; svařovaná výroba nepotřebuje žádné nástroje, ale vyžaduje pečlivé odlehčení a kontrolu.
 Č. 16 Dayuanli Road, Yunting Street, Jiangyin City, provincie Jiangsu, Čína
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Vlastní velké komponenty Výrobci mechanického zpracování