-

+86-13404286222
-


Zeptejte se hned
+86-13404286222
Zeptejte se hned
Čtyřtunový válec kompresoru s tolerancí vrtání 0,04 mm a 11týdenní instalační lhůtou odhalí slabý dodavatelský řetězec asi za deset minut. Velké díly zřídka selžou ve fázi kreslení. Selhají při třetím upnutí, kdy se počátek posunul a žádný dokument neprokazuje, kde do procesu vstoupila chyba.
Tato příručka představuje pracovní metodu kupujícího při zajišťování služeb obrábění velkých součástí pro průmyslová zařízení: co rozsah skutečně pokrývá, jak číst obálku stroje, co musí systém kvality doložit na papíře a kam vlastně jdou týdny mezi vydáním výkresu a odesláním.
Služby obrábění velkých součástí pokrývají dokončovací obrábění a rozměrovou certifikaci litých, kovaných nebo svařovaných dílů o hmotnosti zhruba 500 kg až 20 tun, které se nevejdou nebo nebudou držet toleranci na standardních vertikálních obráběcích centrech.
Váha rozhoduje o tom, který jeřáb si zarezervovat. Obrobený prvek rozhoduje o tom, který dodavatel může nabídnout nabídku, protože kruhovitost díry, rovnoběžnost přírub a profil zubů vyžadují každý jiný obráběcí stroj a jinou metodu kontroly.
| Skupina komponent | Pracovní hmotnost | Kritické obráběné prvky | Zaměření inspekce |
| Válce kompresoru a tělesa válců | 1 až 5 t | Kulatost vývrtu, soustřednost, těsnicí plochy | Měření vrtání, CMM, penetrační zkoušky |
| Tělesa zabraňující výbuchu | 2 až 8 t | Rovinnost dutiny berana, utěsnit otvory | Ultrazvukové zkoušky, tlakové zkoušky |
| Příruby hlavního hřídele větrné energie | 3 až 12 t | Rozteč kružnic šroubů, rovnoběžnost přírub | Ultrazvukové testování, laserové sledování |
| Příslušenství k parní turbíně | 1 až 6 t | Průměry čepů, profily drážek čepele | Testování magnetických částic, kontroly kruhovitosti |
| Válečky a univerzální ložisková sedla | 0,5 až 8 t | Válcovitost vnějšího průměru, uložení ložiska | Měření tvrdosti a drsnosti |
| Ozubené hřebeny a převodová kola | 0,3 až 3 t | Profil zubu, kumulativní rozteč | Měření ozubených kol, testování magnetických částic |
Velký válec kompresoru ukazuje, proč na pořadí záleží. Odlitek se nerovnoměrně ochlazuje, takže jej předvrtá kompetentní dílna, nechá usadit pnutí a poté dokončí vyvrtávání na stroji, který zachovává stejný výchozí bod.
 Odlévání výrobců skříní kompresorů Velké kompresory obvykle používají robustní konstrukční návrhy, které vydrží vysoké zatížení, a proto mají silné možnosti nepřetržitého provozu. reklama... Zobrazit produkt →
Pokud dodavatel nemůže popsat tuto sekvenci hrubého dokončení v prvním technickém rozhovoru, uvádí díl, který předtím neobráběl, bez ohledu na to, co jejich katalog uvádí.
Obálka stroje diskvalifikuje více dodavatelů než cena. Vyvrtávačka s dlouhým zdvihem, stůl dimenzovaný na hmotnost obrobku a jeřáb, který dokáže součást otočit, jsou vstupním lístkem, nikoli rozlišovacím znakem.
Schopná dílna provozuje spíše kombinaci vybavení než jeden hrdinný stroj: horizontální obráběcí centra, portálová obráběcí centra, CNC vyvrtávačky, vysokorychlostní CNC vertikální soustruhy a vertikální soustružnická centra. Každý typ vlastní jinou rodinu funkcí a právě jejich překrývání brání práci mimo kritickou cestu.
Těchto pět odpovědí odděluje obchody, které dodržují toleranci na mnohatunové díly, od obchodů, které vlastní pouze velký stroj. Dodavatel uvádějící přesnost stroje 8 mikrometrů by měl být schopen vysvětlit, jak tato hodnota přežije tři operace na stejném obrobku.
Jakost materiálu může přidat nebo ubrat dva týdny strojního času, protože žáruvzdorné slitiny řežou zlomkem rychlostí uhlíkové oceli a deformují se v okamžiku, kdy rychlost posuvu váhá.
| Materiál | Řezná rychlost oproti oceli 1045 | Hlavní riziko obrábění | Typické použití |
| Uhlíková ocel a tvárná litina | 100 procent | Drkotání na tenkých řezech | Tělesa válců, skříně kompresorů |
| Duplexní nerez 2205 | 40 až 50 procent | Pracovní kalení při nízkém posuvu | Příruby, pouzdra, hřídele |
| Inconel 718 (UNS N07718 / 2.4668) | 20 až 30 procent | Rychlé opotřebení vrubů na nástrojích | Výkovky, pouzdra, vysokoteplotní objímky |
| Haynes 188 (UNS R30188 / GH5188) | 15 až 25 procent | Abrazivní slitina kobaltu, špatné lámání třísek | List, pás a tyč pro vysokoteplotní provoz |
Tyto multiplikátory jsou plánovací čísla, nikoli marketingová tvrzení. Obchod, který uvádí Inconel 718 při řezných rychlostech z uhlíkové oceli, jej buď nikdy neobráběl, nebo má v úmyslu přijít o peníze na objednávce.
Speciální třídy také vyžadují dodavatelský řetězec za strojem. Výkovky a obrobené díly v Inconel 718, Haynes 188 a duplex 2205 chovat se na špičce odlišně a dodavatel by měl být schopen ukázat řezná data a reference předchozích zakázek pro každou třídu, spíše než je považovat za jednu kategorii.
 Výrobci zpracování odlitků kování Kování a odlévání jsou důležité metody zpracování kovů v průmyslu a mají široké uplatnění. Mají výrazné rozdíly v... Zobrazit produkt →
Než se zeptáte na cenu, požádejte o plán kontroly a zkoušek. ITP je jediný dokument, který přiděluje odpovědnost za každou dimenzi, a dodavatel, který jej nemůže vydat do jednoho dne, jej nevydá ani pod časovým tlakem.
Funkční systém pro velké díly zahrnuje testování magnetickými částicemi a ultrazvukem, testování tvrdosti, měření drsnosti povrchu a kalibrované mikrometry a posuvná měřítka vedená podle zdokumentovaného kalibračního plánu. Vyškolení inspektoři na plný úvazek jsou důležitější než seznam přístrojů, protože vícetunové díly jsou kontrolovány ve fázi, nikoli až na konci.
Referenční projekty zkracují hodnocení. Dodavatelé dodávající zavedeným výrobcům zařízení, jako jsou DANIELI, KOBELCO, ANDRITZ a ROSS, již prošli audity, které většina kupujících nedokáže reprodukovat během jediné návštěvy. Procesní disciplína za sebou vysoce přesné obrábění velkých součástí je také spravedlivý kontrolní seznam pro srovnání s vlastním písemným postupem dodavatele.
Díly kritické z hlediska bezpečnosti opět zvednou laťku. Těleso ochranného zařízení proti prasknutí je před odesláním zkontrolováno ultrazvukovým testováním a tlakovým testem a papíry putují s dílem.
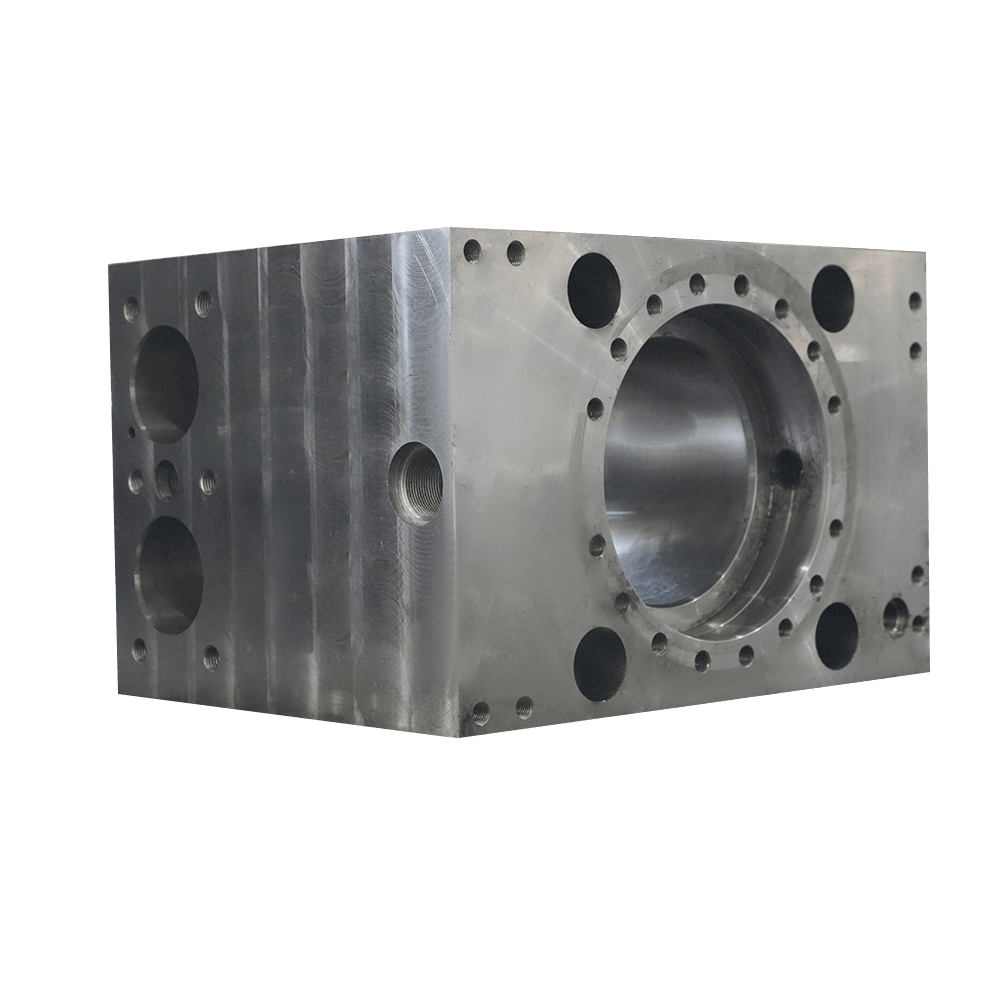 Výrobci zabraňující vyfouknutí ropných vrtů Ochrana proti vyfouknutí ropných vrtů Zobrazit více Zobrazit produkt →
Obrobená součást o hmotnosti 3 až 5 tun obvykle potřebuje 14 až 18 týdnů od uvolnění výkresu po expedici a odlévání nebo kování spotřebuje největší jednotlivý podíl této doby.
Pronásledování obráběcí dílny jen zřídka zachrání plán, protože hrubovací obrábění čeká na uvolnění napětí a dokončování čeká, až hrubý řez uvolní zbývající deformace. Dokumentace, NDT a balení mohou běžet souběžně s finálním průchodem a toto překrývání je tam, kde je reálně obnovitelný jeden nebo dva týdny.
Rozhodující otázkou není, kdo najde stroj, ale kdo podepíše rozměrovou zprávu, když vrtání překročí toleranci.
Praktickým argumentem je odpovědnost jednoho zdroje. Když polotovar a hotový díl pocházejí od stejné organizace, neshoda má jednoho vlastníka místo tří a nápravné opatření přistane spíše v procesu než ve smlouvě. Meziprodukty stále dobře fungují pro standardní díly s uzavřenými specifikacemi a velkorysými tolerancemi.
Naplánujte si 14 až 18 týdnů od uvolnění výkresu pro komponent o hmotnosti 3 až 5 tun. Odlévání nebo kování trvá asi 5 až 6 týdnů, dokončení 3 až 4 týdny a kontrola s dokumentací zhruba 1 týden. Nové vzory přidávají 2 až 3 týdny.
Přesnost stroje asi 8 mikrometrů je dosažitelná na dobře udržovaném vyvrtávacím nebo portálovém centru, ale tolerance dílu závisí na počtu nastavení a tepelné kontrole. Realistické konečné tolerance pro otvory a uložení ložisek na mnohatunové díly sedí v pásmu 0,02 až 0,05 mm, když díl zůstane uvnitř jednoho referenčního řetězce.
Jakákoli kvalita niklu, kobaltu nebo duplexu. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) a duplexní nerez 2205 řežou při 15 až 50 procentech rychlostí uhlíkové oceli a rychle ztvrdnou. Požádejte o řezná data a referenci předchozí zakázky ve stejné třídě.
Zádržné body, seznam přístrojů se stavem kalibrace, akceptační kritéria na výkres, metody NDT a pokrytí, sledovatelnost materiálu podle tepelného čísla a jméno osoby, která podepisuje konečné uvolnění.
 Č. 16 Dayuanli Road, Yunting Street, Jiangyin City, provincie Jiangsu, Čína
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Vlastní velké komponenty Výrobci mechanického zpracování